数控加工中,一把刀用完换下一把,看似简单的动作,背后却直接影响加工节拍与精度。承担这一任务的核心部件,正是自动换刀刀塔。它像机床的"刀具管家",在程序指令下完成刀具的选配、转位与锁紧,让多工序加工在一次次精准换刀中连贯完成。本文围绕自动换刀刀塔的工作原理、类型特点与选型要点展开,为机床制造与加工企业提供参考。
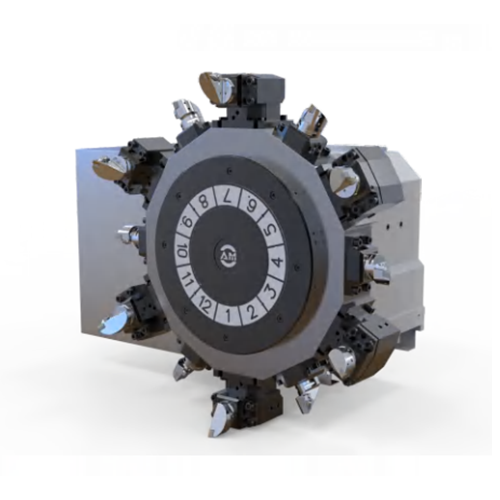
一、自动换刀刀塔是什么
自动换刀刀塔是数控车床等设备上用于自动更换切削刀具的装置,通常由刀盘、转位机构、锁紧机构、驱动系统和控制系统组成。加工过程中,数控系统发出换刀指令,刀塔完成松开、转位、定位、锁紧一系列动作,将所需刀具送至加工位置。
"自动"二字是关键——它把操作者从手动换刀的等待与误差中解放出来,使多刀具、多工序的连续加工成为可能,也让无人化、自动化生产有了基础支撑。
二、自动换刀刀塔的主要类型与特点
1.电动刀塔
采用伺服电机驱动转位,换刀速度快、定位精度高、控制灵活,是目前数控车床的主流配置。电动刀塔结构相对紧凑,便于与数控系统集成,适合对换刀效率和自动化程度要求较高的场合。
2.液压刀塔
依靠液压驱动完成转位与锁紧,锁紧力大、刚性好,适合重切削工况。其换刀动作平稳,但需要配套液压站,系统相对复杂。
3.伺服刀塔
以伺服电机直接驱动,支持双向就近选刀,换刀路径短、节拍快,定位精度和重复定位精度表现突出,常用于数控机床。
不同类型各有侧重,企业应结合加工工况、机床定位和成本预算综合选择。
三、核心性能指标
评价一台自动换刀刀塔,可重点关注以下指标:
换刀时间:相邻刀具换刀时间越短,辅助时间越少,加工效率越高。
重复定位精度:直接影响多工序加工的尺寸一致性,是刀塔性能的核心指标之一。
锁紧刚性:锁紧后刀塔需承受切削力,刚性不足易引起振动和精度漂移。
刀具容量与布局:刀位数是否满足工序需求,布局是否便于刀具安装与干涉避让。
可靠性:转位机构与锁紧机构的耐磨性和寿命,决定长期运行的稳定性。
四、选型与应用要点
企业在选用自动换刀刀塔时,建议从以下几方面评估:
与机床匹配:刀塔的接口形式、安装尺寸、控制协议需与机床主机和数控系统匹配。
加工工况适配:重切削优先考虑刚性与锁紧力,精密加工则更看重定位精度与换刀速度。
刀具兼容性:确认刀座规格、刀具夹持方式是否覆盖现有刀具体系。
维护便利性:结构是否便于日常保养、易损件更换是否方便。
厂家技术支持:刀塔属于精密功能部件,厂家的调试支持与备件供应能力同样重要。
自动换刀刀塔虽只是机床的一个功能部件,却深刻影响着加工效率、精度稳定性和自动化水平。随着数控机床向高速、复合、无人化方向发展,自动换刀刀塔也在向更快换刀、更高精度、更强刚性持续演进。企业在选型时,应立足自身加工需求,兼顾性能指标与长期可靠性,让这位"刀具管家"真正为产线提速增效。
 18015040102


 更新时间:2026-10-22
 点击次数:4
 当前位置:

 上一个:没有了
 返回列表


